Frezowanie gwintów
Frezowanie gwintów
Frezowanie gwintów to metoda wykonywania gwintu przez skrawanie za pomocą wielołopatkowego narzędzia obrotowego. Między ruchem posuwistym a obrotowym podawania przedmiotu obrabianego istnieje wymuszone powiązanie. Przyjęto podział na frezowanie gwintów krótkich i długich. Dotyczy to zarówno gwintu zewnętrznego, jak i wewnętrznego. Ekonomicznie efektywne jest frezowanie gwintu zewnętrznego o średnicy od 4 mm i wewnętrznego o średnicy od 8 mm. Przede wszystkim frezowanie gwintów stosowane jest przy obróbce przedmiotów, które trudno lub niemożliwe jest obrobić innymi metodami nacinania gwintu.
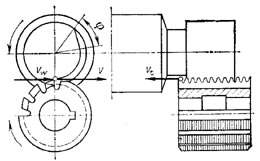
W klasycznym wariancie (rys. 54) frez i przedmiot obracają się, a w czasie stanowiącym jedną szóstą czasu pełnego obrotu frez jest podawany promieniowo na wgłębienie na wysokość profilu gwintu. Po kolejnym obrocie przedmiotu gwint jest gotowy. Przy tym narzędzie lub przedmiot wykonują przesunięcie osiowe o skok gwintu. W tym przypadku korzystniejsze jest zastosowanie frezowania współbieżnego.
|
Rys. 54 |
Rys. 55 |
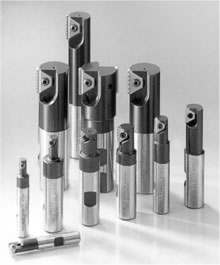
Za pomocą frezów gwintowych systemu TMS (rys. 55) firmy KENNAMETAL HERTEL można obrabiać gwinty na bardzo dużych częściach; na częściach, które trudno lub niemożliwe jest zamocować na tokarce do nacinania gwintu nożem; na niesymetrycznych częściach, mających przy obrocie znaczną niewyważoność; w otworach ślepych bez rowków do wyjścia narzędzia gwintującego; przy bardzo dużych średnicach gwintu. W porównaniu z innymi sposobami obróbki gwintu system TMS daje określone zalety. Przede wszystkim jest to skrócenie czasu maszynowego dzięki wysokim prędkościom skrawania i posuwom, możliwość pełnej obróbki za jednym przejściem, uzyskanie pełnego na głębokość profilu gwintu za jeden skok roboczy. Dzięki uzyskaniu krótkiego, łatwo usuwalnego wióra, możliwe jest skrócenie związanego z usuwaniem wióra czasu pomocniczego. Ponadto możliwe jest zmniejszenie zapasu magazynowego narzędzi dzięki zastosowaniu jednego narzędzia do gwintów lewych i prawych; jednego korpusu freza do gwintu zewnętrznego i wewnętrznego, a także do gwintów różnego profilu i skoku; obecności na każdej płytce dwóch krawędzi skrawających; naniesionej na płytki powłoce odpornej na zużycie, zwiększającej ich trwałość. W ten sposób system TMS firmy KENNAMETAL HERTEL stanowi systemowe rozwiązanie do wysokoprecyzyjnego i ekonomicznego frezowania gwintów dla wszystkich przypadków zastosowania.
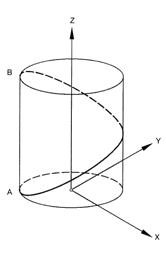
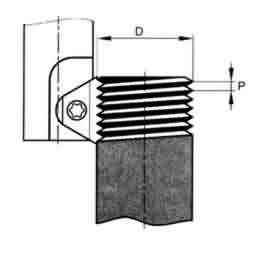
Do pracy frezami systemu TMS niezbędna jest frezarka z jednoczesnym sterowaniem programowym trzema osiami (interpolacją śrubową). Interpolacja śrubowa to możliwość przemieszczania punktu po linii śrubowej. Ruch śrubowy składa się z ruchu po okręgu w płaszczyźnie i jednoczesnego przesunięcia w płaszczyźnie prostopadłej. Przemieszczenie z punktu A do punktu B (rys. 56) jest właśnie taką kombinacją ruchu po okręgu w płaszczyźnie XY i przemieszczenia liniowego po osi Z. Przy frezowaniu gwintu (rys. 57) ruch po okręgu kształtuje średnicę gwintu (D), a przemieszczenie liniowe – skok (P). Kombinacja interpolacji śrubowej z potrzebnym profilem płytki zapewnia wszystkie parametry gwintu.
|
Rys. 56 |
Rys. 57 |
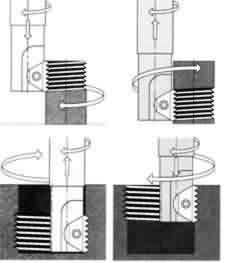
W ten sposób można obrabiać gwinty wewnętrzne i zewnętrzne, prawe i lewe. Różne gwinty uzyskuje się przez różne kombinacje kierunku obrotu i posuwu (rys. 58). Preferować należy frezowanie współbieżne, które zapewnia niższe siły skrawania, lepsze formowanie wióra, lepszą jakość obrobionej powierzchni i większą trwałość narzędzia. Dla gwintu wewnętrznego w otworach ślepych zmniejsza się też ryzyko zakleszczenia freza z powodu oparcia freza o leżący w otworze wiór. Jednocześnie przy obróbce powierzchni hartowanych lub materiałów trudnoobrabialnych czasami racjonalne jest zastosowanie frezowania przeciwbieżnego.
Przy wyborze narzędzia do frezowania gwintu wewnętrznego decydująca jest możliwość wyboru największej średnicy freza dla zadanej średnicy otworu. Przy zastosowaniu frezów z dwiema krawędziami skrawającymi czas maszynowy skraca się o połowę. Zastosowanie frezów małej średnicy również skraca czas obróbki, poprawia chłodzenie i odprowadzanie wióra, jednak mniejsza stabilność może prowadzić do powstawania wibracji, szczególnie przy obróbce materiałów o wysokiej wytrzymałości. Preferować należy też płytki, mające długość krawędzi skrawającej większą niż długość obrabianego gwintu, aby móc obrobić gwint za jeden obrót. Jeśli nie jest to możliwe, trzeba obrobić jeden obrót, przesunąć frez o kilka skoków gwintu i frezować kolejny obrót.
|
Rys. 58 |
Rys. 59 |
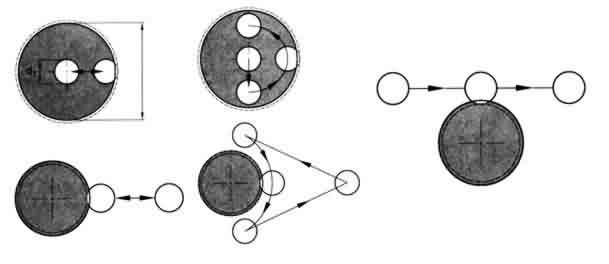
Istnieją trzy metody podawania na wgłębienie przy frezowaniu gwintu - wgłębianie promieniowe, wgłębianie styczne po łuku i wgłębianie styczne po prostej. Przy wgłębianiu promieniowym (rys. 59a) narzędzie jest podprowadzane do części po prostej przez środek części. To najprostszy, ale i najmniej korzystny sposób, ponieważ kąt opasania jest zbyt duży. Stosować ten sposób można tylko w wyjątkowych przypadkach. Wgłębianie styczne po łuku (rys. 59b) jest najbardziej preferowane. Narzędzie na ruchu przyspieszonym podprowadzane jest do części, nie dochodząc do niej 0,5 mm. Z tego punktu po promieniu z jednoczesnym wgłębianiem po osi Z do pełnego profilu. Po pełnym obrocie frez jest analogicznie odprowadzany. Przy tym sposobie narzędzie łagodnie wchodzi i wychodzi z obrabianego materiału. Metoda wgłębiania stycznego po stycznej (rys. 59c) jest bardzo prosta, ma wszystkie zalety wgłębiania stycznego po łuku, ale stosowana jest tylko do gwintu zewnętrznego.
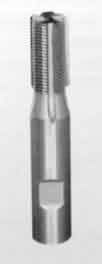
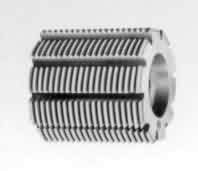
Oprócz oferowanego przez firmę KENNAMETAL HERTEL systemu narzędzi do frezowania gwintów z wymiennymi płytkami wielokątnymi, stosowane są również lite węglikowe i szybkotnące (rys. 60) oraz nasadzane szybkotnące frezy grzebieniowe (rys. 61). Technologia stosowania tych frezów całkowicie pokrywa się z omówioną powyżej dla frezów z wymiennymi płytkami wielokątnymi. Praktyka pokazuje, że w większości przypadków zastosowanie wymiennych płytek wielokątnych daje korzyści ekonomiczne, chociaż w określonych przypadkach uzasadnione jest zastosowanie frezów grzebieniowych. Jako przykład można podać wariant obróbki gwintu przy braku maszyny z interpolacją śrubową. Ponieważ długość powierzchni roboczej frezów grzebieniowych w niektórych przypadkach jest większa niż wymiennej płytki wielokątnej, pojawia się możliwość obrobienia gwintu za jedno przejście bez posuwu osiowego.
Przy frezowaniu długich gwintów długość gwintu na przedmiocie nie zależy od szerokości freza, co pozwala wykonywać bardzo długie gwinty. Jako narzędzie stosuje się tarczowe frezy profilowe (rys. 62). Odpowiednio do skoku gwintu oś freza obraca się względem części (rys. 63). Przy nacinaniu gwintu wewnętrznego długość gwintu jest ograniczona nachyleniem freza. Dodatkowe ograniczenia nakłada kąt przy wierzchołku profilu. Jeśli kąt jest mniejszy niż 10 stopni, pojawiają się znaczne zniekształcenia profilu. W ten sposób tą metodą nie można naciąć gwintu prostokątnego. Można stosować frezowanie współbieżne i przeciwbieżne. Przy frezowaniu współbieżnym trwałość narzędzia jest wyższa, podczas gdy przy przeciwbieżnym wyższa jest precyzja i jakość powierzchni.
Profile gwintowe mogą być wykonywane również, analogicznie do kół zębatych, frezowaniem metodą obtaczania. Ekonomiczne jest zastosowanie tej metody przy obróbce gwintów wielozwojowych o dużym profilu, na przykład ślimaków.
|
Rys. 60 |
Rys. 61 |
Rys. 63 |
Rys. 62 |



-
![O firmie]() O firmie
-
![Kontakty]() Kontakty
-
![Płatność]() Płatność
-
![DOSTAWA]() DOSTAWA
-
![Galeria]() Galeria
-
![Dla projektantów]() Dla projektantów
-
![Wymagania dla projektów]() Wymagania dla projektów
-
![Paleta kolorów kompozytu aluminiowego]() Paleta kolorów kompozytu aluminiowego
-
![Paleta kolorów płyt wiórowych dostępnych w magazynie]() Paleta kolorów płyt wiórowych dostępnych w magazynie
-
![Zasady akceptacji projektów]() Zasady akceptacji projektów
-
![Kolory neonu LED]() Kolory neonu LED
-
![Projektowanie]() Projektowanie
-
![Paleta kolorów RAL]() Paleta kolorów RAL
-
![Paleta kolorów Pantone]() Paleta kolorów Pantone
-
![Seria 641 – ekonomiczna]() Seria 641 – ekonomiczna
-
![Paleta kolorowego akrylu Altuglas]() Paleta kolorowego akrylu Altuglas
-
![Paleta tworzywa dwuwarstwowego]() Paleta tworzywa dwuwarstwowego
-
![Przydatne artykuły o reklamie]() Przydatne artykuły o reklamie
-
 O firmie
 Dokumenty statutowe
 Kontakty
 Płatność
 DOSTAWA
 Galeria
 Dla projektantów
 Wymagania dla projektów
 Paleta kolorów kompozytu aluminiowego
 Paleta kolorów płyt wiórowych dostępnych w magazynie
 Zasady akceptacji projektów
 Kolory neonu LED
 Projektowanie
 Paleta kolorów RAL
 Paleta kolorów Pantone
 Seria 641 – ekonomiczna
 Paleta kolorowego akrylu Altuglas
 Paleta tworzywa dwuwarstwowego
 Przydatne artykuły o reklamie


